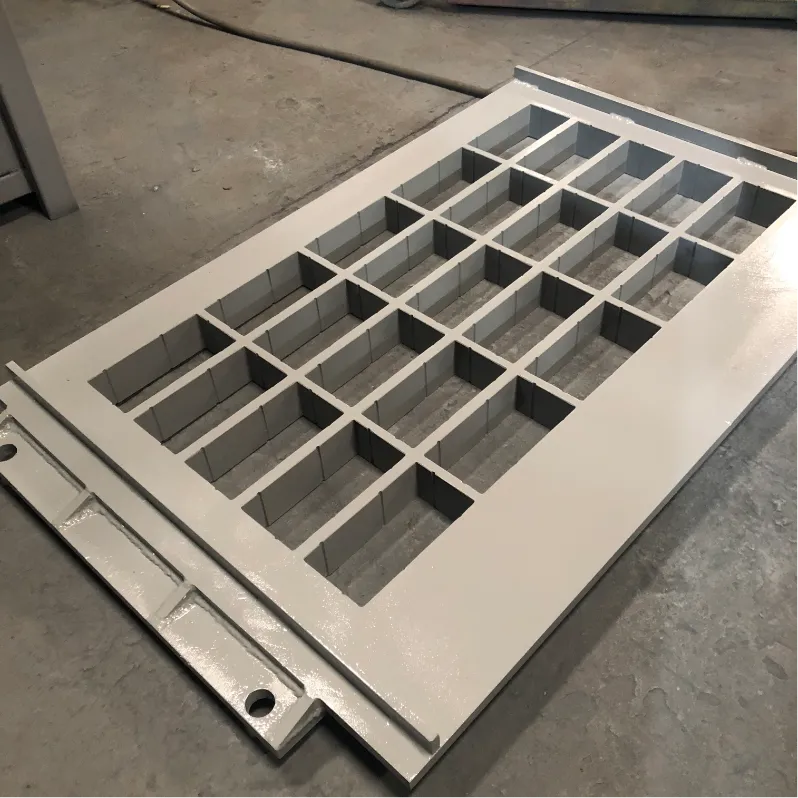
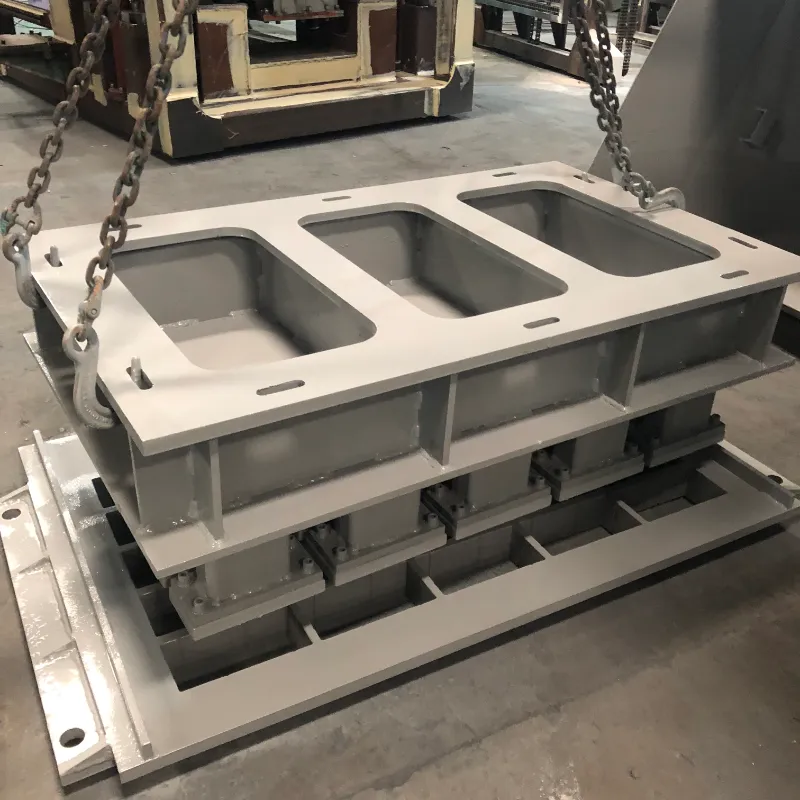
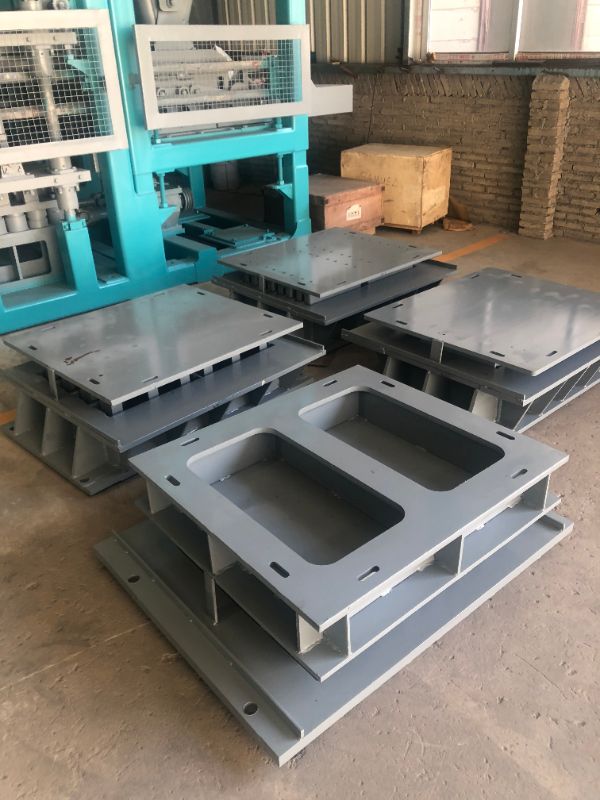
За бетонблокпроизвођача, фаза демолирања је у којој продуктивност и квалитет производа стоје или опадају. Када се бетон залијепи, пукне или површине имају недостатке током вађења из калупа, трошкови застоја, отпада и одбаченог производа брзо се акумулирају. Разумевање основних узрока ових уобичајених проблема – и знање како да их решите – је од суштинског значаја за одржавање ефикасне производне линије.
У компанији Фујиан Уник Молд Тецхнологи Цо., Лтд., од 2010. године конструишемо калупе за бетон високих перформанси. На основу нашег искуства у опслуживању 28 извозних тржишта, ево практичног водича за решавање проблема најчешћих проблема са отклањањем калупа.
Лепљење је једно од најчешћих и фрустрирајућих проблема у производњи бетона. Успорава циклусе, оштећује и калуп и производ и може да заустави линију.
Вероватни узроци:
Недовољно или неравномерно наношење уља
Средство за одвајање ниског квалитета које не одговара типу бетона
Хабање површине шупљине ствара тачке трења
Неодговарајуће време вађења из калупа - или прерано или прекасно
Чврста бетонска мешавина ниске обрадивости
Решења:
Нанесите танак, равномеран слој уља за професионално ослобађање на све површине кавитета
Поново полирајте шупљине калупа да бисте вратили глатку површину (УНИК препоручује Ра 1.6)
Одржавајте константно време вађења из калупа, идеално 10-15 секунди након вибрације
Прилагодите своју бетонску мешавину да бисте побољшали течност и смањили лепљивост
Рупе за ваздух на површини готових блокова су више од козметичке бриге - оне могу угрозити интегритет структуре.
Вероватни узроци:
Недовољна вибрација, спречава излазак заробљеног ваздуха
Превише вискозна бетонска мешавина која задржава ваздушне мехуриће
Лоша дистрибуција храњења, остављајући ваздушне џепове у шупљини
Употреба средстава за одвајање на бази уља која могу да заробе ваздух на површини калупа
Решења:
Поново калибрирајте фреквенцију вибрација на препоручени опсег од 50–60 Хз
Побољшајте флуидност бетона прилагођавањем дизајна мешавине или додавањем пластификатора
Обезбедите равномерно и потпуно храњење у свим шупљинама
Размислите о употреби средстава за одвајање на бази воде, за која се показало да производе бољи квалитет површине од алтернатива на бази уља
Пукли блокови су директан губитак материјала и рада.
Вероватни узроци:
Мешавина је превише сува, што смањује снагу зелене боје
Неадекватно време очвршћавања пре уклањања калупа
Неодговарајућа вибрација—прениска или превисока
Механички напон услед лепљења током вађења из калупа
Нагле промене температуре након производње
Решења:
Повећајте садржај воде или додајте пластификатор у мешавину
Продужите време сушења на 24–48 сати пре вађења из калупа
Подесите вибрацију на тачну фреквенцију за вашу специфичну величину и облик блока
Обезбедите глатко вађење калупа и правилно подмазивање шупљине како бисте спречили лепљење
Груба површина утиче и на естетику и на могућност продаје.
Вероватни узроци:
Истрошене или изгребане површине шупљина
Осушени остатак цемента који је остао у калупу из претходних циклуса
Уље за ослобађање лошег квалитета
Пресува бетонска мешавина
Решења:
Поново полирајте зидове шупљина да бисте вратили глатку површину
Очистите калуп одмах након сваке смене како бисте спречили накупљање цемента
Користите одговарајуће средство за отпуштање (избегавајте коришћење дизела или других замена)
Повећајте удео ситног песка или подесите однос вода-цемент
Оштећења на ивицама и угловима блокова често су знак механичког напрезања током вађења из калупа.
Вероватни узроци:
Истрошени или оштећени углови шупљине
Тешко деформисање због лепљиве мешавине
Прекомерне вибрације које изазивају крхкост ивица
Неправилно очвршћавање или пребрзо сушење
Решења:
Поправите или замените оштећене уметке за кавитет
Равномерно нанесите уље за отпуштање на све површине
Уравнотежите вибрације да бисте избегли прекомерно збијање
Услове очвршћавања одржавајте стабилним и засенченим
На површинама блокова могу се појавити микро-сузе и сива промена боје, посебно када су у питању премиум производи где је изглед битан.
Вероватни узроци:
Адхезија између бетона и површине калупа током уклањања калупа, позната као "приањање на ципели"
Формирање "цвета" на блоковима направљеним од белог цемента
Решења:
Оптимизујте време вађења из калупа и примену средства за одвајање
За производе од белог цемента, пажљиво контролишите услове очвршћавања и избор средства за одвајање да бисте спречили стварање цвета
Недоследне димензије блока указују на проблем са стабилношћу калупа или поравнањем машине.
Вероватни узроци:
Деформација оквира калупа услед дуготрајног замора вибрацијама
Лабави завртњи или неусклађени уметци шупљине
Неравнотежа вибрација машине
Неуједначено храњење или недоследна мешавина
Решења:
Затегните све завртње помоћу момент кључа да бисте осигурали правилно поравнање
Проверите игле за поравнање и замените све истрошене
Подесите вибрационе моторе за равнотежу
Стандардизујте храњење и конзистенцију мешања

Многи проблеми са демолдингом могу се спречити правилним дизајном калупа и избором материјала:
Угао промаја: Одговарајући конус на зидовима шупљина је од суштинског значаја за чисто вађење калупа. Без тога, блокови ће се залепити без обзира на квалитет средства за ослобађање.
Радијус угла: Оштри углови од 90 степени су тачке напрезања где почиње пуцање. УНИК дизајн укључује углове пречника 3-5 мм ради смањења оштећења ивица.
Завршна обрада: Полирана површина шупљине (Ра 1,6) смањује трење и побољшава перформансе уклањања калупа до 30%.
Термичка обрада: Одговарајућим наугљичењем постиже се површинска тврдоћа од ХРЦ58-62 уз задржавање жилавости језгра, смањујући хабање које доводи до лепљења.
Квалитет челика: Коришћење материјала високог квалитета као што је 42ЦрМо или челика за алате обезбеђује да калуп задржи свој облик и квалитет површине током 80.000–100.000 циклуса.
Већина проблема са отклањањем калупа је предвидљива и спречива. Систематским идентификовањем основног узрока—било у дизајну мешавине, подешавањима вибрација, примени средства за одвајање или стању калупа—можете да примените циљана решења која смањују губитак и време застоја.
Добро одржаван калуп може да издржи 80.000–100.000 циклуса док одржава савршен квалитет површине блока и неометано ради на аутоматским линијама велике брзине. Уз правилно решавање проблема и високо прецизан инжењеринг калупа, можете одржати своју производну линију да ради ефикасно са нижим стопама кварова и минималним прекидима.